
Deniz çapa zincirlerinin üretim sürecine giriş-Bölüm 1
Karbon çeliğinden gemi çapalarının üretimi, çok sayıda hassas şekilde kontrol edilen üretim aşamalarını içeren oldukça uzmanlaşmış bir süreçtir. Hammadde seçiminden son ürüne kadar kesme, ısıtma, dövme, kaynak, ısıl işlem, kalite kontrol, korozyon önleyici işlem gibi kritik aşamalardan geçmektedir. Çapa zincirinin sağlamlığını, sağlamlığını ve korozyon direncini sağlamak için her aşama uluslararası standartlara sıkı sıkıya bağlı kalmalıdır.
I. Hammadde Hazırlama ve Kesim
1. Çelik seçimi
- Gemilerin zorlu deniz ortamlarındaki kullanım gereksinimlerini karşılayabilecek mükemmel mukavemeti ve korozyon direnci nedeniyle ana malzeme olarak dökme çelik seçilmiştir.
- Genel çelik özellikleri 6 metre uzunluğunda ve 120 milimetre çapında çelik çubuklardır ve bu çelik çubuklar fabrikaya onlarca metrelik bloklar halinde gelir.
2. Hassas Kesim
- Büyük çelik çubukları taşımak için köprü vinci kullanın. Otomatik bir testereyle çelik çubukları, her biri 100 kilogramın üzerinde ağırlığa sahip gerekli uzunlukta bölümlere kesin.
- Kesme işlemi, sonraki dövme işlemi için uygun spesifikasyonlara sahip hammaddelerin sağlanması için doğruluğu sağlamalıdır.
II. Dövme ve Şekillendirme İşlemleri
1. Isıtma işlemi
- Kesilen çelik kesitler indüksiyon ocağına gönderilir ve 1500°C'nin üzerine ısıtılır. Fırının içindeki sahne, çeliğin ateşli turuncu renkte parladığı "öfkeli bir gün batımını" andırıyor.
- Çeliğin şekillendirme için yeterince yumuşak olmasını sağlamak amacıyla ısıtma sıcaklığının genellikle 530-600°C aralığında hassas bir şekilde kontrol edilmesi gerekir.
2. Dövme Süreci
- Isıtılan çelik blok, mekanik aparatlar kullanılarak çıkarılır ve dövme için binlerce ton kuvvet uygulayan bir hidrolik prese yerleştirilir.
- Çelik, büyük bir zincir baklasının ilk şeklini alacak şekilde bükülür ve bu işlem son derece hassas ölçüm ve deneyimli operatörler gerektirir.
- Çapraz çubuk imalatı: Daha küçük boyutlu yuvarlak çelik, bir dövme ekipmanı aracılığıyla "küçük bel" şekline preslenir ve çapa zincirinin ortasında destekleyici yapı görevi görür.
III. Kaynak ve Montaj
1. Zincir bağlantı kaynağı
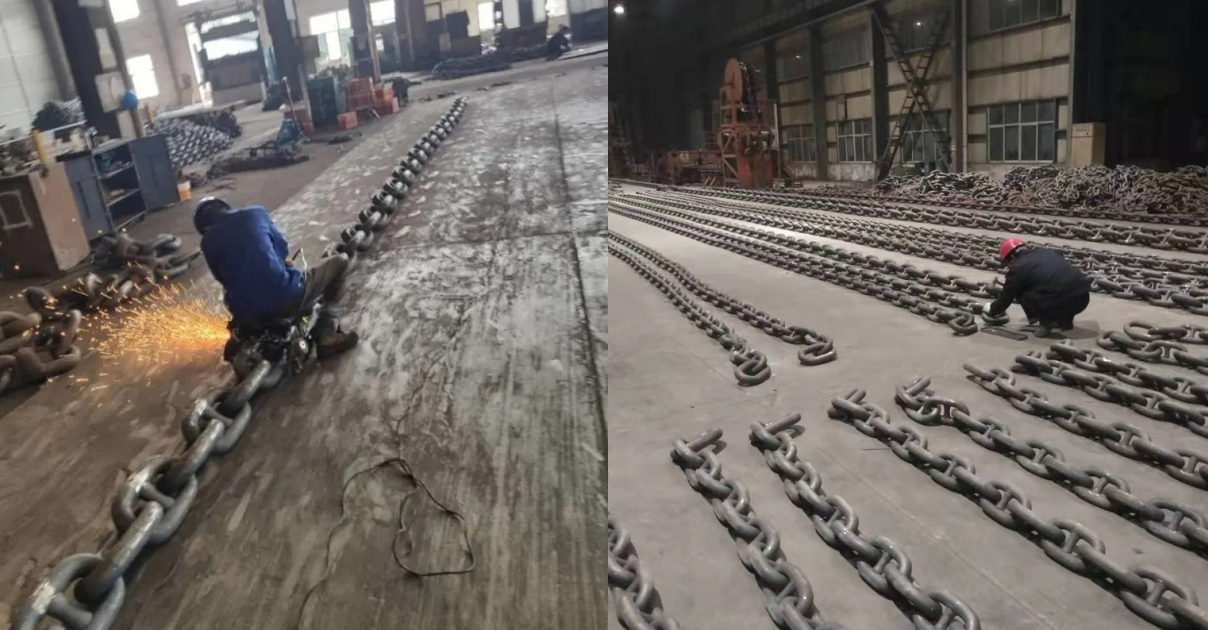
- Bükülmüş zincir bağlantı arayüzleri otomatik olarak kaynaklanır. Elektrotlar bağlantı noktasını birbirine bastırır ve akım çelikten geçerek bileşenleri tamamen katı bir hale getiren direnç ısısı üretir.
- Kaynak işlemi sırasında "güzel demir kıvılcımları" oluşur. Yaklaşık 15 dakika sonra kıvılcımlar söner ve zincir bakla kaynağı tamamlanır.
2. Yatay Kurulum
- Üretilen yatay çubuğu çapa zinciri halkasının ortasına yerleştirin, basınç uygulamak için presleme ekipmanını çalıştırın ve yatay çubuğu çapa zincirinin içine derinlemesine yerleştirin.
- Yatay çubuk, çapa zinciri gövdesine kaynak yoluyla sıkı bir şekilde bağlanır, böylece genel boyutun doğruluğu ve çapa zincirinin şeklinin stabilitesi sağlanır.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası